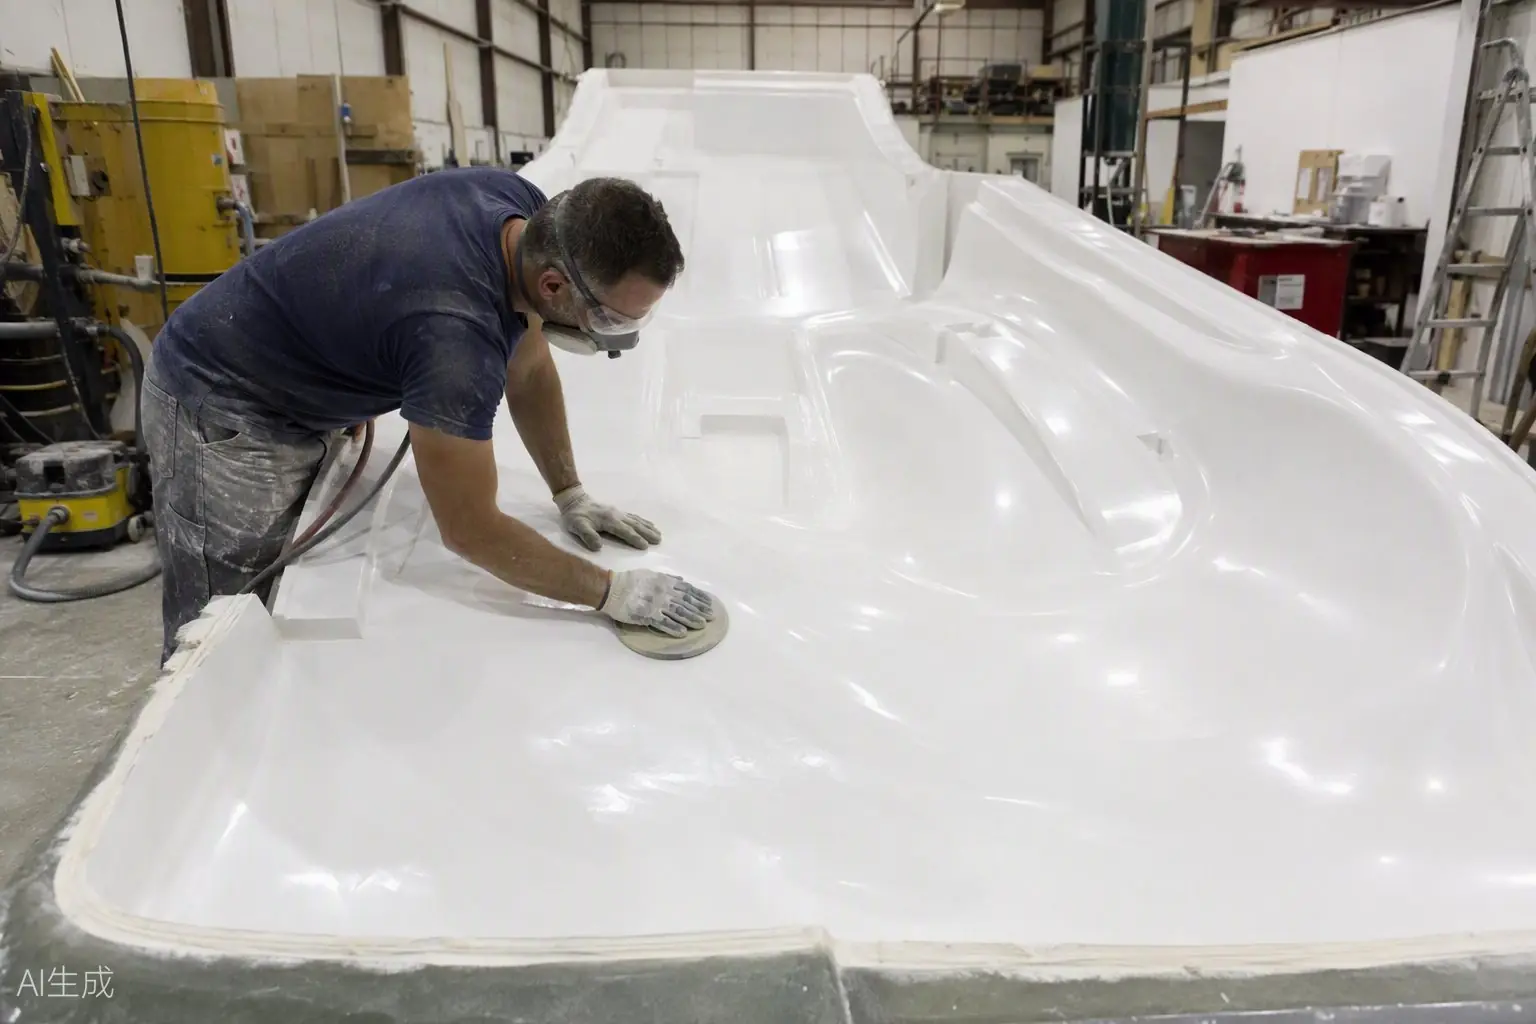
Что можно вырезать из стеклопластика
Раскраиваем листы, панели, оболочки и формованные детали. Изготавливаем прямолинейные и фигурные контуры, технологические окна, отверстия, пазы, вырезы под оборудование и элементы сборки.
Метод обработки выбирается по толщине, типу армирования, геометрии и требованиям к кромке. Для сложной объемной детали заранее проверяется возможность фиксации и доступ инструмента.
Требования к чертежу или файлу
Для точного расчета нужны размеры, толщина материала, количество деталей и допуски. В электронном файле контуры должны быть замкнутыми, без дублей и случайных линий. Отверстия и внутренние вырезы обозначаются отдельно.
- единицы измерения и масштаб 1:1;
- габариты заготовки и чистовой детали;
- диаметры отверстий и радиусы углов;
- допуски критичных размеров;
- направление декоративной поверхности или армирования;
- требования к маркировке и комплектованию.
Как проходит резка
Проверка задания
Сверяем геометрию, материал, толщину, допуски и количество.
Подготовка раскроя
Располагаем детали на заготовке и согласуем технологические перемычки.
Обработка
Фиксируем материал, выполняем контур, окна и отверстия выбранным способом.
Контроль
Проверяем размеры, кромки, комплектность и маркируем детали партии.
Точность и допуски
Фактическая точность зависит от оборудования, толщины, жесткости заготовки, состояния поверхности и способа фиксации. Для готовых объемных деталей дополнительно влияет отклонение самой формованной геометрии.
Критичные размеры нужно выделить на чертеже. Если деталь сопрягается с существующим узлом, полезно передать шаблон, ответную деталь или координаты базовых отверстий.
Отверстия, кромки и зоны крепления
При сверлении и раскрое важно избежать расслоения и сколов наружного слоя. Инструмент и режим подбираются по ламинату, а кромка после обработки очищается и при необходимости герметизируется.
Отверстия под крепеж нельзя располагать слишком близко к краю без проверки. Для нагруженных соединений может потребоваться увеличенная опорная площадь, втулка или локальное усиление.
Раскрой серийных деталей
Для повторяемой партии фиксируются исходный файл, базирование, порядок обработки и контрольные размеры. Детали можно промаркировать и разложить по комплектам для дальнейшей сборки.
Оптимальная раскладка снижает отход материала, но учитывает направление наружной поверхности, структуру листа и минимальные перемычки между контурами.
От чего зависит стоимость резки
| Фактор | Что учитывается |
|---|---|
| Толщина и материал | Влияют на скорость, инструмент и качество кромки. |
| Длина контура | Основной показатель объема обработки. |
| Количество врезок | Множество отверстий и внутренних окон увеличивает время. |
| Сложность формы | Малые радиусы и частые изменения направления требуют более аккуратного режима. |
| Тираж | Серийная раскладка сокращает подготовку на одну деталь. |
| Финиш кромки | Шлифование, притупление и герметизация рассчитываются отдельно. |
Безопасность обработки стеклопластика
При резке образуется абразивная пыль, поэтому требуется локальное удаление загрязнений и средства защиты. Нельзя выполнять ответственную обработку неподходящим инструментом в обычном помещении без контроля пыли.
После работы детали очищаются. Если кромка будет контактировать с водой или агрессивной средой, способ ее защиты согласуется отдельно.